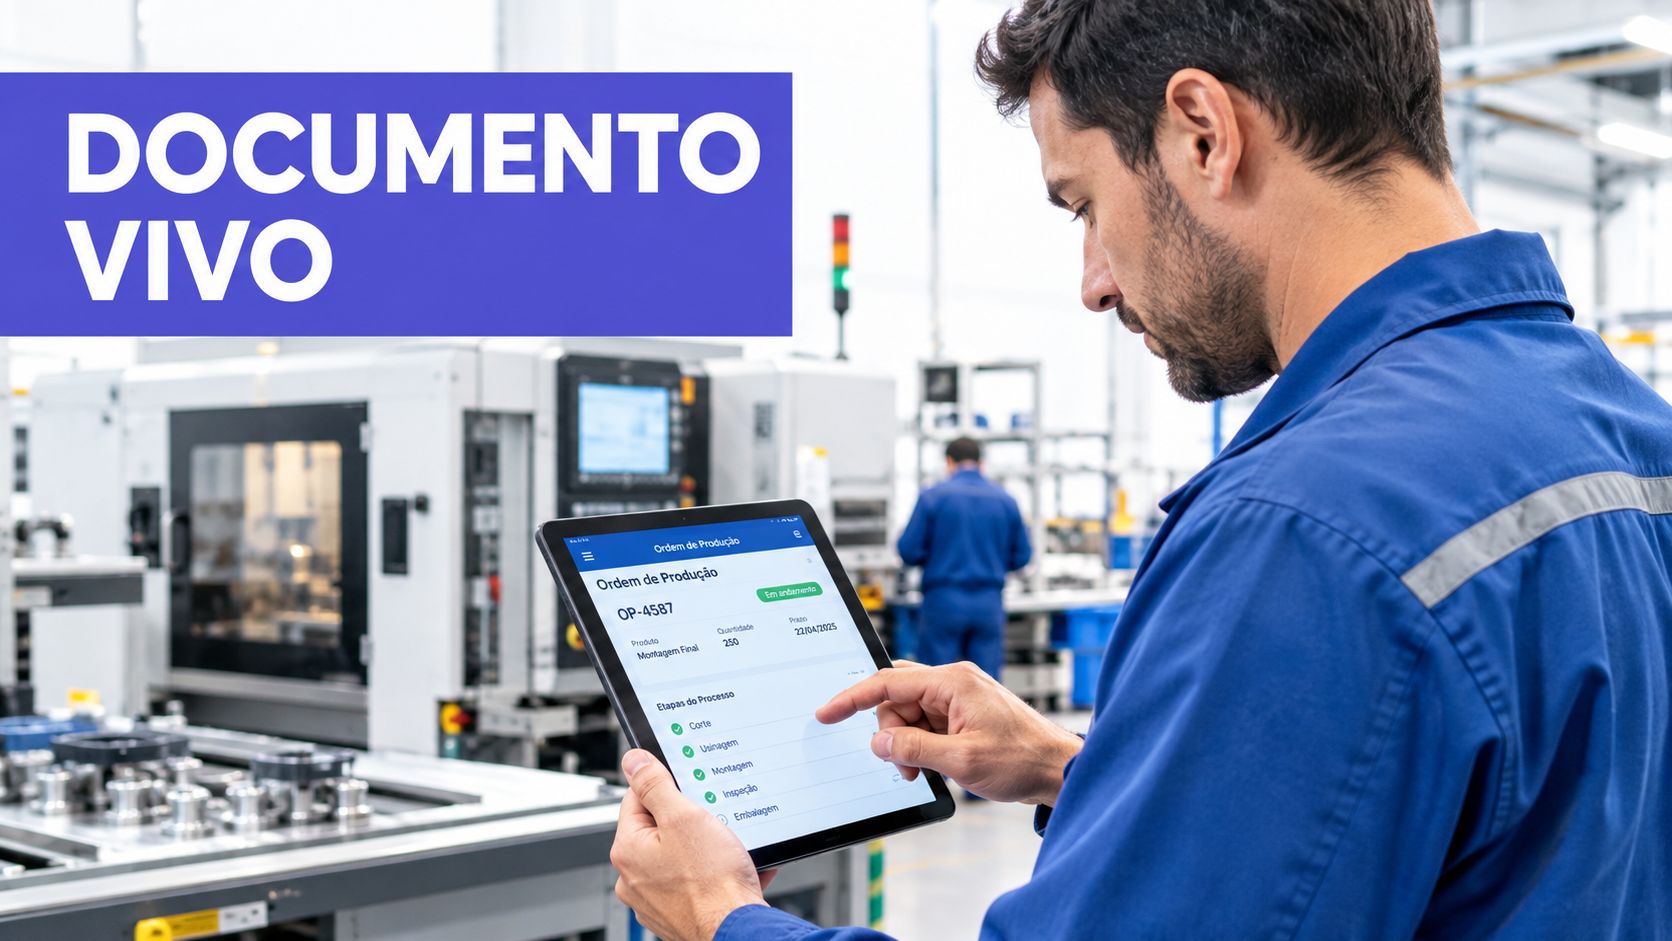
Na segunda-feira, o ERP mostra todas as ordens de produção cadastradas corretamente. Os produtos têm código, quantidade, roteiro, componentes e prazo; mesmo assim, a expedição termina a semana com pedidos atrasados. No chão de fábrica, uma máquina espera material, outra recebe ordens que não consegue processar e o supervisor tenta descobrir qual OP deve entrar primeiro.
Esse cenário não revela apenas um problema de cadastro. Ele mostra que uma ordem de produção industrial precisa funcionar como instrumento de decisão, não apenas como documento de autorização. Para isso, o PCP deve relacionar cada ordem à demanda, aos materiais, à capacidade, à sequência e ao status real da execução.
A Pesquisa Industrial Mensal de Produção Física do IBGE acompanha mensalmente a evolução do volume produzido no Brasil com base fixa em 2022 = 100. No painel do SIDRA, a indústria geral aparece em 111,69150 sem ajuste sazonal e 104,00233 com ajuste sazonal, com variações de 0,2% no mês, -0,5% na comparação anual, 1,1% no acumulado do ano e 0,6% em 12 meses. Essa combinação de acompanhamento mensal e oscilações em diferentes horizontes reforça uma realidade do PCP: liberar ordens sem sincronizar capacidade e suprimentos cria uma fila que o calendário comercial não consegue absorver.
Índice
Por que sua fábrica ainda atrasa mesmo com a OP certa
Uma OP pode estar tecnicamente correta e, ainda assim, ser liberada no momento errado. O cadastro informa o que fabricar, mas não resolve sozinho qual centro de trabalho é a restrição, quais ordens compartilham a mesma máquina ou qual sequência reduz trocas de setup.
O primeiro problema aparece quando o PCP libera mais ordens do que o gargalo consegue processar. O ERP registra uma fila formal, porém o chão de fábrica recebe trabalho demais para o recurso crítico. O resultado é aumento do trabalho em processo, dificuldade de localizar prioridades e pressão para iniciar várias ordens sem concluir as anteriores.
A segunda causa é a sequência inadequada. Duas OPs podem usar a mesma matéria-prima, mas exigir preparações diferentes na máquina; se forem programadas sem considerar setups, a equipe perde fluidez e cria novas esperas. A prioridade precisa combinar prazo prometido, disponibilidade de material, carga do centro de trabalho e impacto da ordem nas etapas seguintes.
O documento não é o fluxo
Também existe um problema de comunicação. Quando o gestor consulta apenas a lista de OPs abertas no ERP, ele não enxerga com clareza o que está em execução, o que aguarda material, o que está parado no gargalo e o que já foi concluído parcialmente.
Regra prática: uma OP bem emitida não garante uma entrega no prazo. A fábrica precisa controlar sua liberação, sua sequência e seu avanço real.
A solução começa por separar três decisões. Emitir significa registrar a necessidade; liberar significa autorizar a execução com condições verificadas; sequenciar significa decidir a posição da ordem na fila. Misturar essas etapas faz o sistema parecer organizado enquanto a operação trabalha no improviso.
Por isso, antes de criar mais OPs, o gestor deve examinar o WIP, a fila do gargalo, os materiais críticos e os setups previstos. A ordem certa para a fábrica não é necessariamente a primeira que apareceu no sistema, mas aquela que melhor protege o fluxo e o prazo assumido.
O que é ordem de produção industrial na prática
A ordem de produção industrial é o documento formal que autoriza e orienta a fabricação de um item com quantidade, prazo e especificação definidos. No PCP, ela conecta o planejamento, normalmente estruturado por MPS e MRP, à execução no chão de fábrica, conforme a definição técnica de roteiro de produção e ordem de produção.
Uma forma simples de visualizar a OP é tratá-la como um cartão de embarque do produto. O item entra no processo com uma identificação, passa por cada operação prevista, recebe apontamentos de tempo e quantidade, consome componentes, muda de status e termina disponível para estoque, expedição ou uma etapa seguinte.
O cartão só funciona se carregar as informações que a equipe realmente precisa. Em um ERP industrial, a estrutura costuma incluir:
- Cabeçalho da ordem: produto, código, quantidade, data de necessidade, cliente ou origem da demanda e prioridade.
- Roteiro de fabricação: sequência de operações, centros de trabalho, tempos de processo, setup e recursos necessários.
- Componentes: materiais previstos, quantidades, empenhos e situação de disponibilidade.
- Execução: apontamentos de início e fim, quantidades produzidas, perdas, consumo efetivo e observações.
- Status: planejada, confirmada, liberada, em processo, parcialmente concluída, encerrada ou cancelada, conforme a parametrização do sistema.
A OP como unidade de controle
A OP não é apenas uma folha impressa no setor produtivo. Ela dispara movimentações de estoque, orienta o abastecimento, registra o consumo de materiais e permite comparar o planejado com o realizado. O roteiro associado define como a demanda se transforma em capacidade executável.
Na prática, indicadores como WIP, cumprimento de prazo, produtividade, perdas e giro de estoque dependem da qualidade desses registros. O giro, por exemplo, pode ser acompanhado pela relação entre CMV ou consumo e estoque médio, conforme a abordagem apresentada em PCP, MRP e controle de estoque industrial.
Se a OP não informa qual operação está em andamento, qual material foi consumido ou qual quantidade foi produzida, o gestor perde a ligação entre o plano e a realidade. O sistema continua apresentando dados, mas esses dados deixam de orientar decisões confiáveis.
Tipos de ordem de produção e quando usar cada um
A escolha do tipo de OP começa por duas perguntas: de onde veio a demanda e em que estágio da fabricação a ordem será usada. Uma indústria que produz para estoque precisa de uma lógica diferente daquela que fabrica um item personalizado após o pedido de venda.
| Tipo de OP | Origem da demanda | Quando usar | Exemplo por setor |
|---|---|---|---|
| Make-to-stock | Previsão, histórico de consumo ou reposição | Para itens padronizados com demanda relativamente previsível | Alimentos embalados ou componentes moveleiros de saída recorrente |
| Make-to-order | Pedido de venda confirmado | Quando a fabricação depende da especificação do cliente | Ferramentaria, usinagem especial ou móvel sob medida |
| Assemble-to-order | Demanda por configuração final | Quando componentes comuns são preparados antes e a montagem ocorre após a definição do pedido | Embalagens ou produtos montados com diferentes combinações |
| OP de processo interno | Necessidade de semiacabado ou componente | Para abastecer outra etapa, linha ou produto acabado | Peça usinada que será incorporada a um conjunto |
| OP de manutenção | Plano ou necessidade corretiva | Quando a empresa precisa recuperar equipamento ou recurso produtivo | Manutenção interna de uma máquina ou dispositivo |
| OP de desmontagem | Retorno, remanufatura ou reaproveitamento | Para desmontar um item e separar componentes ou materiais | Remanufatura de equipamentos e reaproveitamento de peças |
| OP fantasma | Estrutura intermediária da engenharia | Quando o ERP deve tratar uma composição como parte lógica da estrutura, sem criar uma ordem independente em todos os casos | Subconjunto usado apenas para explodir componentes |
| OP de subproduto | Resultado secundário do processo | Quando a fabricação gera materiais aproveitáveis que precisam ser registrados | Retalhos, aparas ou coprodutos de processos de transformação |
O critério operacional
Uma OP para estoque não deve ser liberada apenas porque o saldo atual parece baixo. O PCP precisa verificar consumo, cobertura, lote, capacidade e materiais comprometidos. Já uma OP sob encomenda deve preservar a especificação do pedido e relacionar o prazo comercial às operações necessárias.
Ordens fantasmas e de subproduto exigem cuidado especial. O ERP pode criá-las ou tratá-las automaticamente a partir da estrutura do produto, mas o PCP precisa validar se a lógica representa o processo real. Se o sistema considera um subconjunto como etapa independente e a fábrica o produz de outra maneira, os empenhos, custos e apontamentos deixam de refletir a operação.
A melhor classificação é aquela que reduz exceções manuais e mantém a rastreabilidade desde a origem da necessidade até a saída do produto.
Como OP se conecta com PCP, MPS e MRP
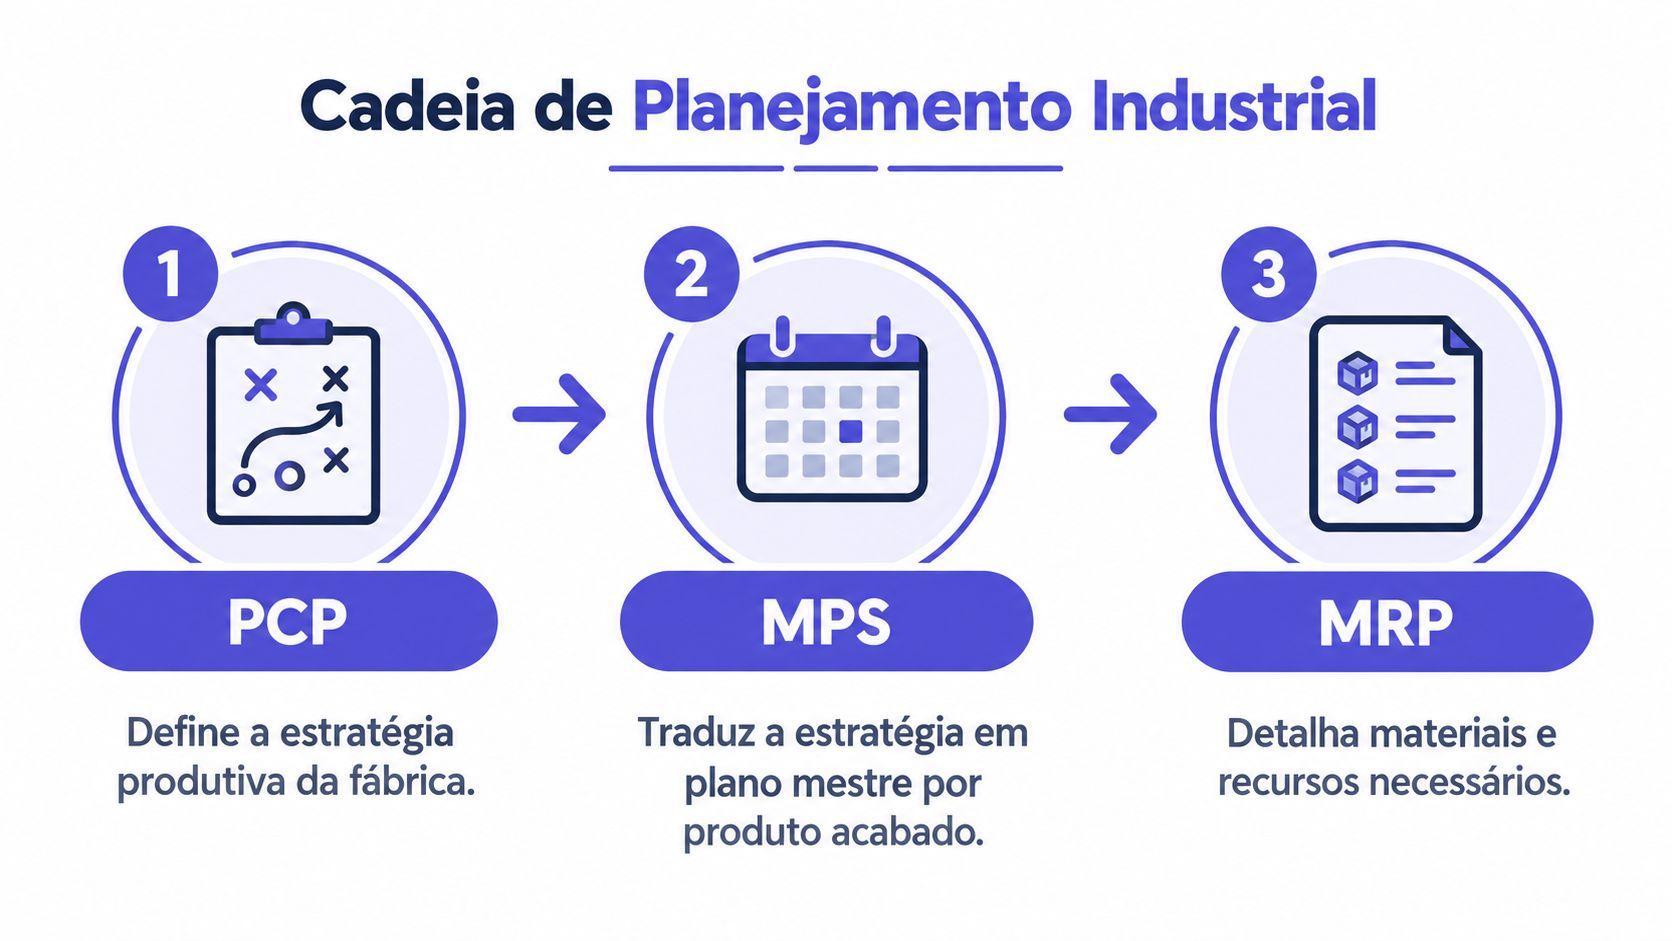
O PCP define a estratégia produtiva: quais famílias serão fabricadas, com que recursos, em quais períodos e sob quais regras de atendimento. O MPS, ou plano mestre de produção, transforma essa orientação em um plano por produto acabado. O MRP detalha o plano, explodindo estruturas e calculando componentes, materiais e ordens necessárias.
O fluxo pode ser lido assim:
- A previsão de vendas e os pedidos firmes alimentam o planejamento.
- O MPS organiza a necessidade de produtos acabados.
- O MRP verifica estruturas, estoques, recebimentos e ordens já abertas.
- O sistema gera necessidades planejadas de compra e produção.
- O PCP confirma capacidade, materiais, calendário e prioridade.
- A necessidade validada se torna uma OP firme e liberada no momento adequado.
O ponto de decisão
A OP é o ponto em que o cálculo deixa de ser apenas uma necessidade no sistema e passa a orientar pessoas, máquinas e materiais. O MRP pode indicar que uma ordem é necessária, mas a liberação deve considerar se o centro de trabalho tem agenda, se o componente crítico está disponível e se a sequência preserva o fluxo.
Essa distinção evita um erro frequente: tratar a sugestão do MRP como autorização automática para produzir. A sugestão é uma resposta matemática à demanda e aos parâmetros cadastrados; a liberação é uma decisão operacional que precisa incorporar restrições conhecidas pelo PCP.
Para aprofundar a relação entre planejamento de necessidades e execução, consulte o conteúdo sobre MRP no planejamento industrial.
A cadeia também depende de dados confiáveis. Estruturas desatualizadas, tempos irreais, calendários incompletos e estoques incorretos geram OPs formalmente coerentes, mas impraticáveis. O gestor deve usar o resultado do planejamento como base para validar a realidade antes de alimentar o chão de fábrica.
Benefícios reais da OP bem gerida
Uma OP bem gerida transforma a fábrica em um fluxo observável. O gestor sabe quais ordens estão aguardando liberação, quais dependem de material, quais ocupam o gargalo e quais já podem alimentar a expedição ou a próxima etapa.
A visibilidade melhora porque o sistema passa a registrar não apenas a existência da ordem, mas também seu avanço. O apontamento de operações informa o que começou, o que terminou e onde surgiu um desvio. Com essa base, o PCP consegue intervir antes que uma espera pequena se transforme em atraso de cliente.
| Indicador | Impacto da OP bem gerida |
|---|---|
| Cumprimento de prazo | Relaciona data prometida, sequência e capacidade disponível |
| OTIF | Dá rastreabilidade para alinhar fabricação e expedição ao compromisso comercial |
| WIP | Evita liberar ordens antes de existir espaço real no fluxo |
| Lead time | Expõe filas, esperas e operações que alongam a passagem da ordem |
| Giro de estoque | Sincroniza consumo, produção e reposição, reduzindo materiais parados |
| Produtividade | Permite comparar tempos planejados e apontamentos realizados |
| Perdas | Relaciona refugo e consumo excedente ao item, lote ou operação |
| Confiabilidade do PCP | Mostra se os parâmetros de roteiro e capacidade representam a fábrica |
O ganho mais importante é a qualidade da decisão diária. Em vez de perguntar “quantas OPs estão abertas?”, o gestor passa a perguntar “qual ordem está bloqueando o fluxo, por quê e qual ação remove essa restrição?”.
Leitura correta: uma OP aberta dentro do prazo pode estar saudável. Uma OP liberada sem material ou sem capacidade já representa risco, mesmo que a data de entrega ainda não tenha vencido.
A gestão também melhora a conversa com vendas, compras e finanças. Vendas consulta o estágio real do pedido; compras identifica componentes que afetam ordens prioritárias; finanças encontra uma base mais organizada para analisar consumo e custo. O ERP deixa de ser um arquivo de registros e passa a sustentar previsibilidade comercial.
Implementando a ordem de produção em ERP com visão Kanban
A implementação começa pelo cadastro que alimenta a OP. Estrutura de produto, roteiro, tempos, recursos, calendários e unidades de medida precisam representar o processo executado, não uma versão idealizada do processo.
Quatro frentes de configuração
1. Organize a base técnica. Cadastre componentes, operações, centros de trabalho, tempos de processo, setups e calendários. Separe capacidade disponível de capacidade teórica quando a rotina da fábrica exigir essa distinção.
2. Defina a política de liberação. Algumas ordens podem exigir aprovação do PCP; outras podem avançar automaticamente após a validação de materiais e capacidade. Configure também regras de agrupamento por família, lote ou característica de setup, sem permitir que o agrupamento esconda uma urgência comercial real.
3. Registre a execução no momento em que ela ocorre. Coletores, tablets ou terminais devem permitir apontar início, fim, quantidade produzida, perdas, parada e motivo do desvio. Se o apontamento fica para o fim do turno, o Kanban perde sua função de radiografia operacional.
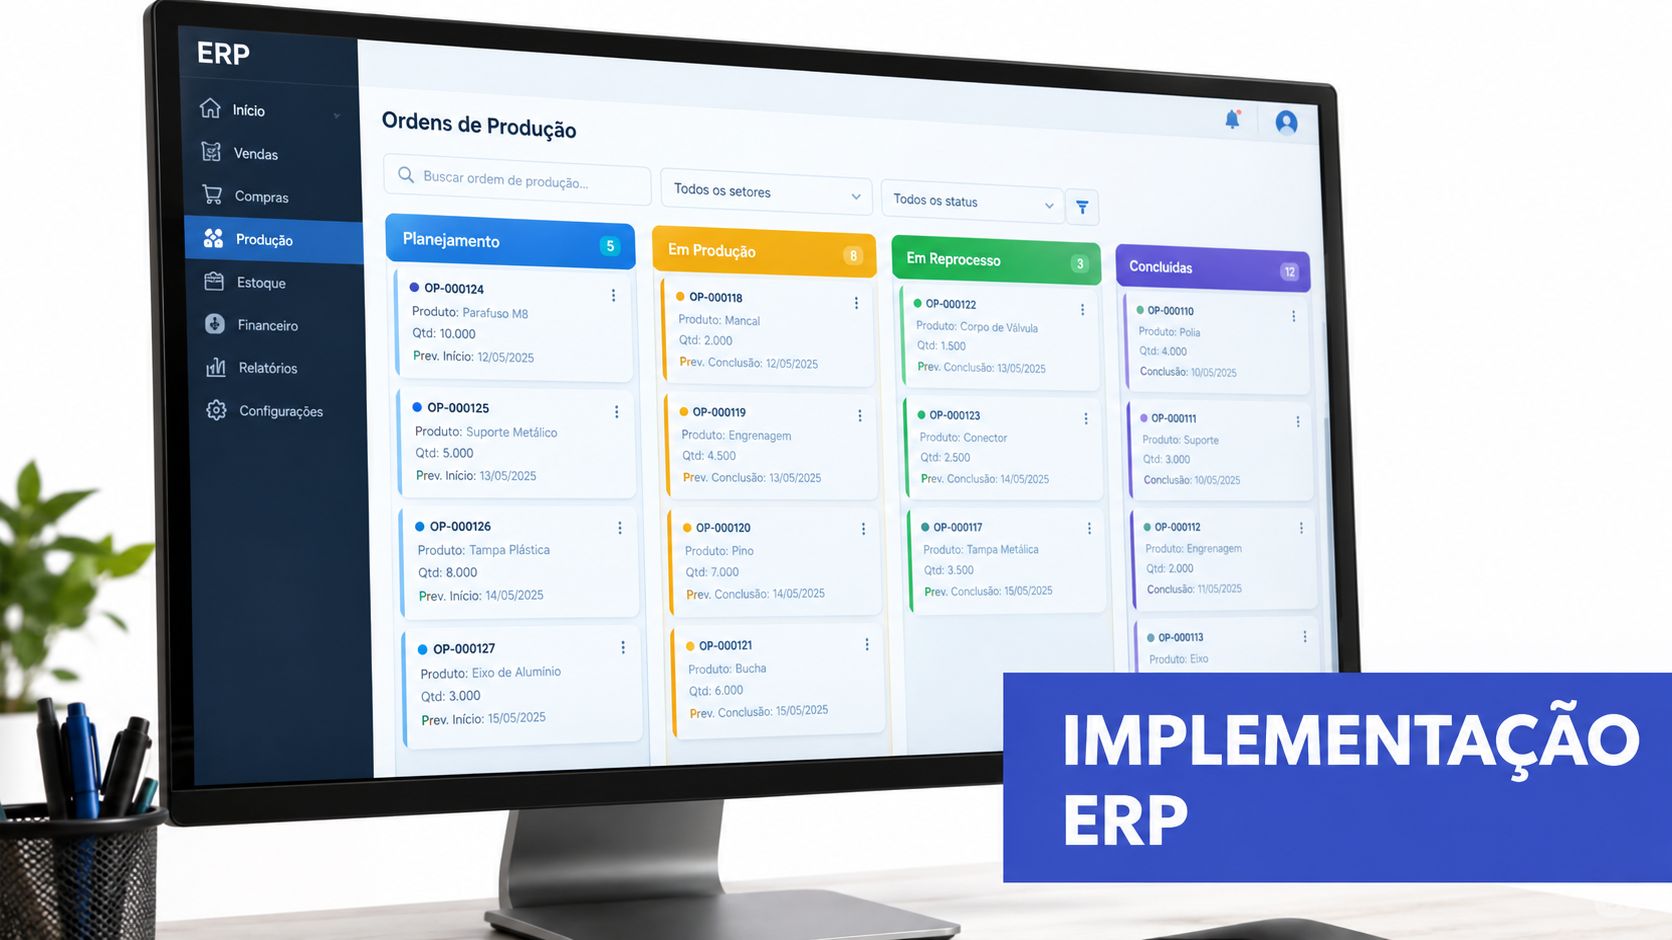
4. Mostre a fila em Kanban. Cada cartão representa uma OP e exibe produto, quantidade, prioridade, prazo, operação atual e bloqueios. Colunas como planejada, liberada, em produção, aguardando material, em inspeção e concluída tornam o fluxo visível para PCP, supervisão e operação.
O Kanban precisa orientar ação
Cores não devem ser decoração. Uma cor pode sinalizar atraso, outra prioridade comercial e outra bloqueio por material ou capacidade. O cartão precisa responder rapidamente: quem deve agir, qual é a próxima operação e qual condição impede o avanço.
A configuração de capacidade finita merece atenção especial. Se o ERP agenda a mesma máquina para ordens incompatíveis no mesmo período, o painel apenas digitaliza um conflito. O PCP deve usar o calendário real, atualizar exceções e revisar tempos quando os apontamentos mostrarem desvios recorrentes.
A gestão visual da produção em Kanban funciona melhor quando substitui controles paralelos. Um ritual diário pode começar pelo bloqueio mais antigo ou pelo risco de atraso mais alto, sempre com base nos cartões e nos apontamentos registrados.
Nesse modelo, a reunião deixa de ser uma busca por informação. A equipe usa o painel para decidir sequência, abastecimento, redistribuição de recurso e necessidade de replanejamento.
Liberar a OP certa na hora certa
O ponto crítico da ordem de produção não é sua emissão. É a sincronização entre restrição, prioridade e momento de liberação. Uma fábrica pode ter materiais no estoque e ainda não conseguir produzir, porque o recurso necessário está ocupado, o setup é incompatível ou a ordem anterior ainda não liberou a próxima etapa.
A priorização por restrições começa com uma leitura simples da fila:
- Qual centro de trabalho limita o fluxo neste momento?
- Quais OPs dependem desse recurso?
- Qual ordem tem material completo e documentação disponível?
- Qual sequência reduz setups sem comprometer a data prometida?
- Qual OP libera componentes ou semiacabados para outras ordens?
Uma regra de liberação aplicável
O PCP pode criar uma regra de decisão no ERP com camadas de prioridade. Primeiro, bloqueie ordens sem material crítico, roteiro válido ou recurso disponível. Depois, classifique as ordens viáveis pelo risco de atraso, pela carga do gargalo e pelo impacto da sequência.
Uma OP com prazo próximo, material separado e operação no gargalo pode vir antes de uma ordem mais antiga, mas incompleta. Essa decisão precisa ser registrada e comunicada, porque a prioridade não deve mudar apenas por pressão verbal no corredor da fábrica.
A carga-máquina ajuda a revelar o conflito. A data prometida protege o cliente. A curva S de produção ajuda a comparar o avanço esperado com o avanço realizado ao longo do período. Nenhum critério deve atuar sozinho; o valor aparece quando o PCP combina fluxo, prazo e restrição.
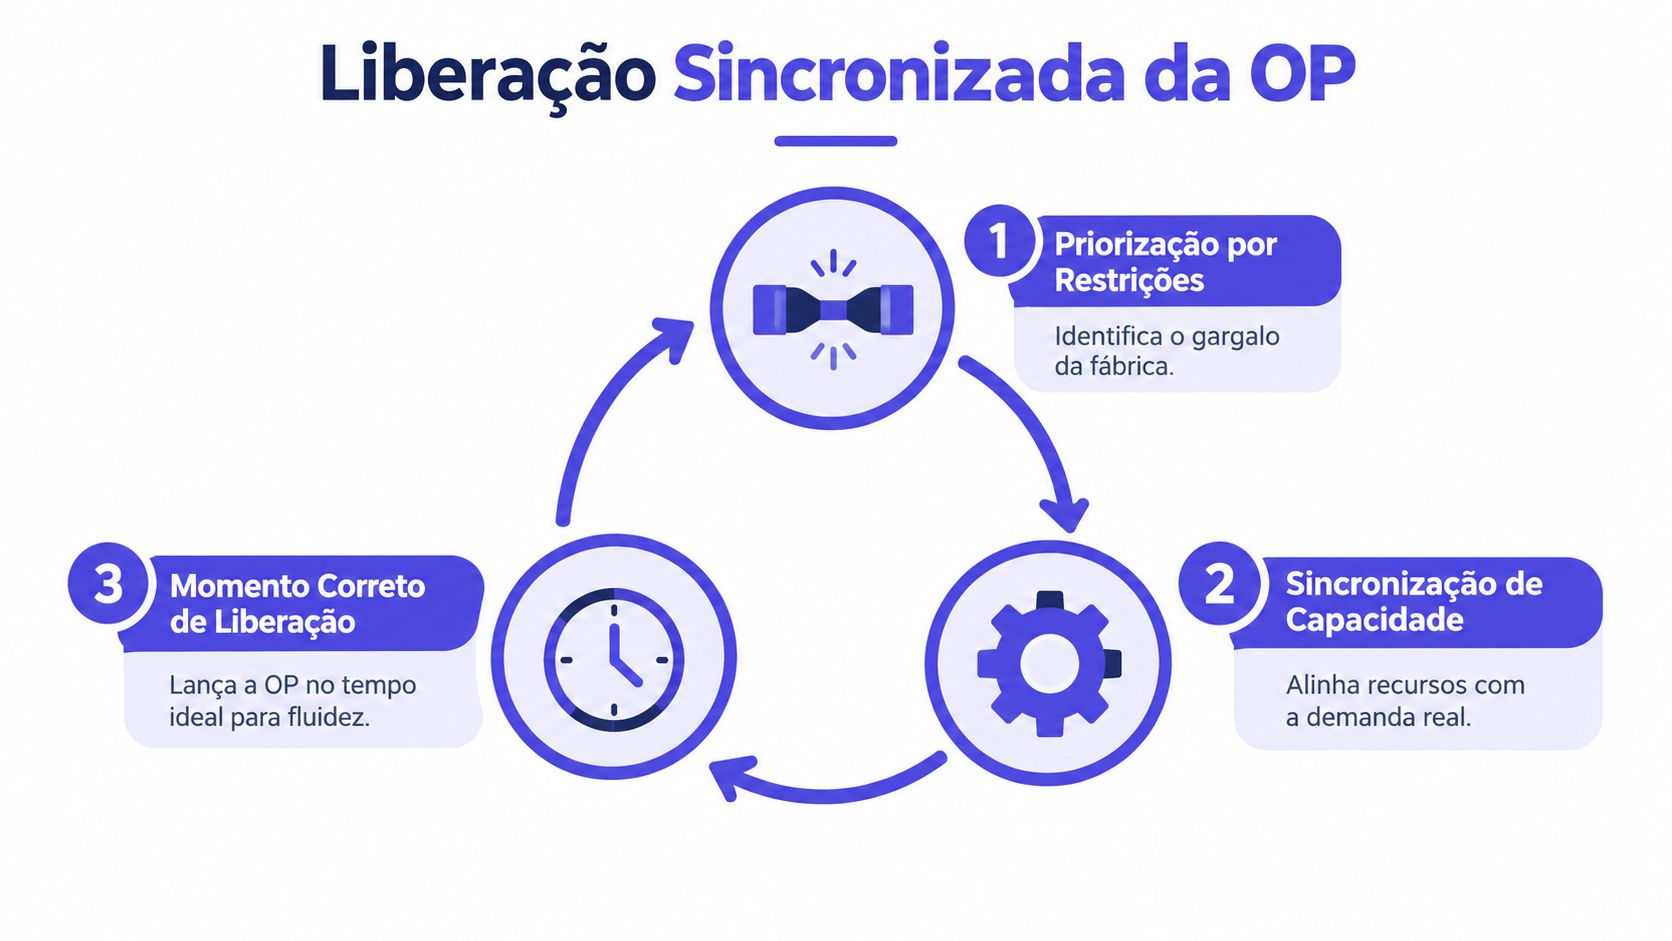
A regra é simples: não libere trabalho para uma etapa que não consegue absorvê-lo.
O movimento recente da indústria reforça a necessidade dessa disciplina. Após duas quedas seguidas, a produção industrial nacional avançou 0,2% em julho de 2026, conforme a referência apresentada pela análise sobre ordem de produção e restrições. O dado não determina a programação de uma planta, mas ilustra por que o PCP precisa observar oscilações de ritmo e ajustar capacidade, suprimentos e sequência.
Uma fábrica que apenas emite OPs aumenta a fila. Uma fábrica que libera por restrição controla o fluxo.
Checklist final para colocar a ordem de produção para rodar
Use este checklist antes de transformar uma necessidade planejada em execução:
Configuração no ERP
- Estrutura: confirme produto, versão, unidade de medida e componentes.
- Roteiro: valide operações, centros de trabalho, tempos de processo e setup.
- Calendário: revise horas disponíveis, paradas, exceções e recursos compartilhados.
- Status: defina o que significa planejada, confirmada, liberada, bloqueada e encerrada.
- Apontamento: determine como registrar quantidade, tempo, perdas, paradas e consumo.
Integração com o planejamento
- MPS: verifique se a demanda do produto acabado está coerente com pedidos e previsão.
- MRP: confira necessidades de componentes, estoques e ordens já abertas.
- Capacidade: valide se a OP cabe no centro de trabalho necessário.
- Prioridade: documente critérios para prazo, gargalo, material crítico e setup.
- Liberação: impeça o avanço de ordens que ainda não têm condição operacional.
Visibilidade diária
- Kanban: represente cada OP em uma etapa visível do fluxo.
- Bloqueios: use status ou sinalização específica para material, qualidade, manutenção e capacidade.
- Fila: revise o WIP e evite liberar ordens apenas para manter máquinas ocupadas.
- Ritual: faça uma leitura diária dos cartões, começando pelas restrições que ameaçam o prazo.
- Ação: registre responsável e próximo passo para cada OP parada.
O material sobre implementação de um sistema de controle de produção pode apoiar a organização dessa rotina. A regra de ouro permanece: libere a OP certa, na hora certa, com a visibilidade certa.
Se a sua fábrica precisa transformar a ordem de produção em um fluxo visual, integrado e orientado por restrições, conheça como o Sensio organiza OPs, roteiros, MRP, estoque e Kanban em um ERP industrial. Visite a Sensio e avalie como aplicar esse controle à rotina do seu PCP.


